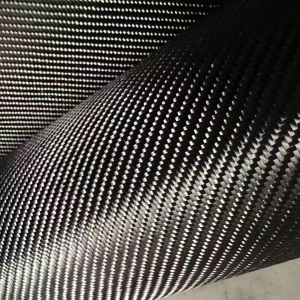
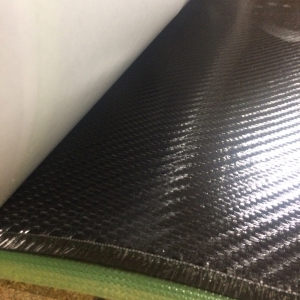
Препрег — это армирующий материал, в который смола уже введена на производстве, в строго заданном количестве и с равномерным распределением по волокну. Технологу не нужно рассчитывать пропитку на месте: она задана заранее, с точностью, которую вручную не повторить. Отсюда и главное преимущество метода — деталь за деталью получается одинаковой, без разброса по массе, прочности и толщине.
Ключевая идея процесса в том, что смола в препреге находится в стабильном, слегка загущённом состоянии. Она не течёт и не капает при комнатной температуре, поэтому с материалом удобно работать: кроить, выкладывать по слоям, формировать сложную геометрию. Отверждение запускается только при нагреве, а до этого момента препрег можно хранить и обрабатывать, соблюдая условия хранения (обычно в морозильной камере, чтобы не запустить реакцию раньше времени).
После выкладки слоёв на матрицу деталь герметизируют вакуумным мешком и отправляют на отверждение. В зависимости от требований к изделию для этого используют три способа.
Печь. Деталь под вакуумом нагревают в термошкафу по заданному температурному циклу. Вакуум убирает воздух и остатки летучих веществ, прижимает слои друг к другу, но давление здесь создаёт только атмосфера. Подходит для большинства конструкционных деталей, где не требуется предельно низкая пористость.
Автоклав. Тот же принцип, но добавляется избыточное давление, обычно несколько атмосфер. Именно давление автоклава выдавливает из ламината последние микропузырьки воздуха, которые вакуум сам по себе убрать не может. Это даёт минимальную пористость и максимальную прочность на сжатие и сдвиг — стандарт для авиационных и гоночных конструкций.
Пресс. Деталь формуют между двумя жёсткими полуформами с подогревом, под механическим или гидравлическим давлением. Метод быстрее, чем печь или автоклав, и даёт точную, повторяемую геометрию с обеих сторон детали, включая идеальную гладкую поверхность внутри и снаружи. Хорошо подходит для серийных деталей простой и средней сложности.
Мы работаем с этой технологией больше 10 лет, поставляем углеродные, стеклянные и арамидные препреги от проверенных производителей и сопровождаем клиента на всех этапах: от подбора материала и температурного цикла до отладки процесса на производстве.
Преимущества и ограничения
Преимущества
-
предельная точность содержания смолы и толщины слоя
-
высочайшая повторяемость характеристик от детали к детали
-
минимальная пористость, особенно при автоклавном отверждении
-
лучшее в отрасли соотношение прочности и массы
-
чистый процесс без розлива смолы и лишних отходов
Ограничения
-
требуется холодильное оборудование для хранения материала
-
нужна печь, автоклав или пресс, то есть капитальные затраты на оборудование
-
ограниченный срок годности препрега даже при хранении в холоде
-
более высокая стоимость материала по сравнению с сухой тканью и жидкой смолой
Где применяется
Авиационная и космическая техника, беспилотные летательные аппараты, гоночные автомобили и мотоциклы, элементы яхт и катеров высокого класса, спортивный инвентарь, где критична масса и прочность, медицинское оборудование.
Мы работаем с этой технологией больше 10 лет, поставляем углеродные, стеклянные и арамидные препреги от проверенных производителей и сопровождаем клиента на всех этапах: от подбора материала и температурного цикла до отладки процесса на производстве. Среди наших партнёров — компания «Композитные решения», которая имеет собственное производство препрегов в России, в Санкт-Петербурге, и делает высококачественные препреги, не уступающие импортным аналогам.