Полезные материалы

Автоклавное формование препрега

Автоклавное формование препрега

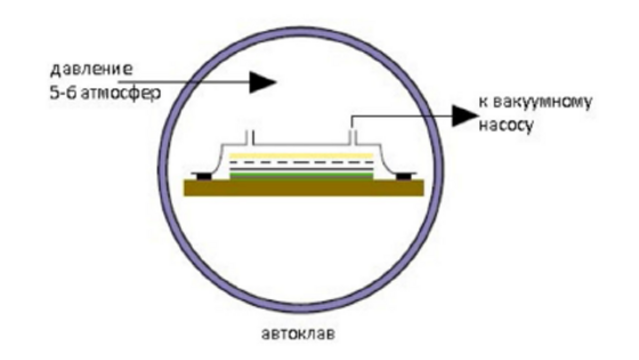
Автоклавное формование применяется для получения максимальных значений прочности и жёсткости. Волокнистый материал (препрег и др.) предварительно пропитывается при нагреве и под давлением или без растворителя с применением предускоренной смолы. Катализатор не активен при температуре окружающей среды, поэтому срок жизни материала после размораживания может составлять несколько недель или месяцев. Однако при длительном хранении материал должен быть заморожен. Препрег выкладывается на поверхность оснастки вручную или с помощью специального оборудования. Затем заготовку изделия на оснастке помещают в герметичный вакуумный мешок, размещают в автоклаве, подключают к вакуумной линии и датчику уровня вакуума. Препрег нагревается в автоклаве до 120-180°С, что способствует размягчению и окончательному отверждению смолы. В автоклаве может создаваться дополнительное давление до 5 атмосфер.

Подробнее
Выбор эпоксидной смолы для изделий из композитов

Выбор эпоксидной смолы для изделий из композитов

Изделия из композитов с каждым днем приобретают все большую популярность. Современные технологии позволяют изготавливать из полимерных материалов не только предметы ландшафта и декоративно-прикладного искусства, но и детали для автомобильной промышленности, самолетостроения, космической техники, изделия для наружной рекламы, раковины и ванны, элементы медицинского протезирования и спортивный инвентарь.

Подробнее
Другие инфузионные процессы (SCRIMP, RIFT, VARTM и др.)

Другие инфузионные процессы (SCRIMP, RIFT, VARTM и др.)

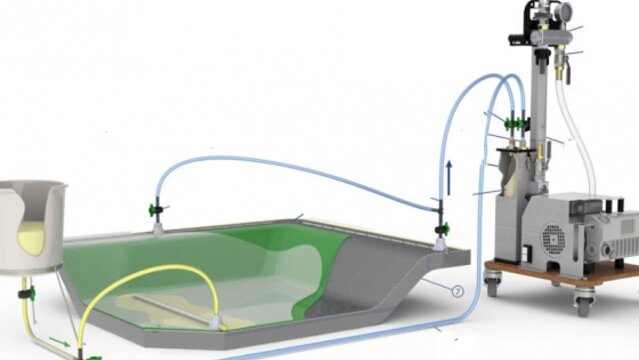
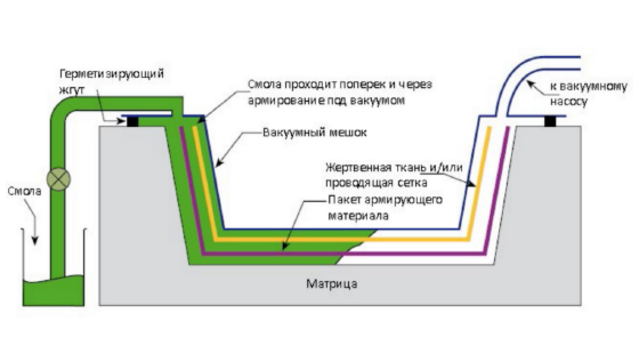
Волокна выкладываются в сухом виде. Пакет сухих материалов накрывается жертвенной тканью и неконструкционным полотном прошивного типа. Затем весь пакет накрывается вакуумным мешком и по мере исключения протечек воздуха смола начинает поступать в ламинат. Распределение смолы по всему ламинату проходит по неконструкционному полотну, пропитывая армирующий пакет под ним.

Подробнее
Подача смолы под давлением / Resin Transfer Moulding (RTM)

Подача смолы под давлением / Resin Transfer Moulding (RTM)

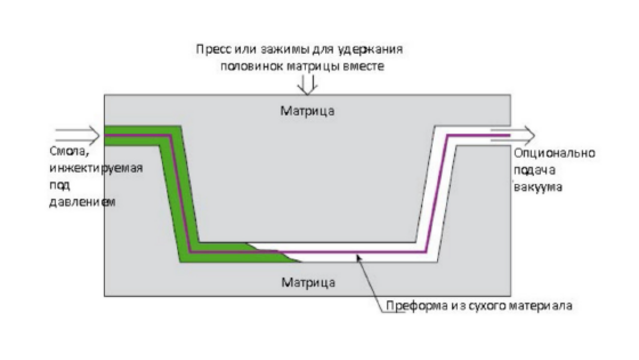
Волокна выкладываются в сухом виде. Иногда они преформовываются для повторения формы оснастки и удерживаются вместе с помощью связующего. Данные «преформы» легко выкладывать в оснастку. Затем вторая часть оснастки закрывается, и в полость подается смола. Для протягивания смолы через ткань можно также применить вакуум. Этот процесс известен под названием «Инжекция смолы с применением вакуума / Vacuum Assisted Resin Injection (VARI)». После пропитки всей ткани точки подачи смолы закрываются, и ламинат отверждается. Как инжекция, так и отверждение могут проходить при комнатной и при повышенной температуре.

Подробнее
Филаментная намотка

Филаментная намотка

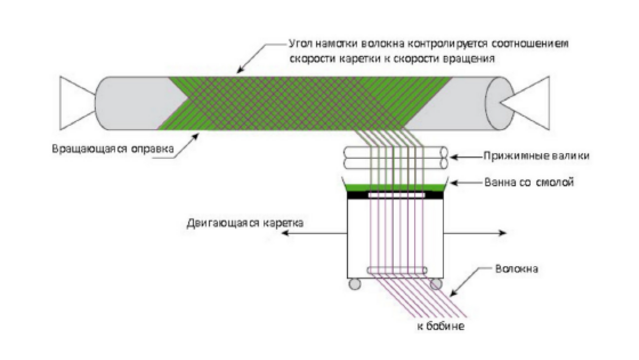
Используется преимущественно для изготовления полых круглых или овальных изделий, например, труб и ёмкостей. Перед намоткой на оправку в различных направлениях волокна проходят через ванну со смолой. Они контролируются механизмом подачи волокна и скоростью вращения оправки.

Подробнее
Пултрузия

Пултрузия

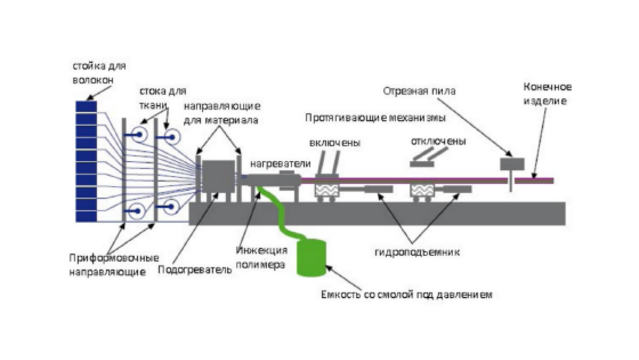
Волокна наматываются с бобины через ванну со смолой на нагреваемую оправку. На оправке завершается процесс пропитки волокна, контролируется содержание смолы и происходит отверждение материала в конечное изделие. Затем отвержденный профиль автоматически нарезается на элементы необходимой длины. Если необходимо направление волокон, отличное от 0°, в оправку можно выкладывать ткань. Хотя пултузия является непрерывным процессом для производства профиля с постоянным поперечным сечением, метод, известный как «пултрузионное формование», позволяет вносить некоторые вариации в поперечное сечение. В процессе волокна протягиваются через оправку для пропитки, а затем зажимаются в матрице для отверждения. Это делает процесс непостоянным, позволяющим вносить в поперечное сечение некоторые изменения.

Подробнее
Напыление

Напыление

Подходит для мелко- и среднесерийного производства. Волокно напыляется с помощью пистолета и подается в струю катализированной смолы, направленную на оснастку. Напылённые материалы остаются на оснастке для отверждения при комнатной температуре.

Подробнее
Вакуумная инфузия

Вакуумная инфузия

Минимальные затраты при создании высококачественных изделий из композиционных материалов. Идеальная поверхность за максимально короткий срок. Благодаря исключению человеческого фактора, данная технология позволяет избежать  воздушных пустот, что создаёт ровную поверхность и придаёт дополнительную прочность. Точный расчёт необходимого количества смолы для вакуумного формования, равномерная подача вакуума и распределение смолы позволяют сократить расходы на композитные материалы.

Подробнее
Ручное формование

Ручное формование

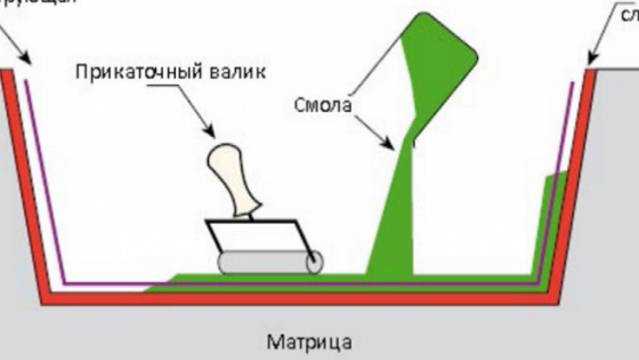
Самый простой  метод изготовления изделий из композитных материалов. Разнообразный выбор материала позволяет создать негабаритное изделие по минимальной цене.

Подробнее